
Ekzistas malnova diraĵo en la laborejo de ZHHIMG®:sen bonega mezurilo, neniu bonega produkto povas forlasi la fabrikonToleremo skribita kiel 2 µm sur desegnaĵo ne estas opinio - ĝi estas nombro, kiun oni devas demonstri, registri kaj spuri al nacia normo. Tiu kredo formas ĉion pri kiel ni konstruas kaj kontrolas precizajn granitajn komponantojn, de la plej malgrandajgranita surfacoplatoal dudek-metra maŝinlito.
Ĝi ankaŭ klarigas konvinkon, kiun ni ripetas interne:en preciza laboro, neniu grado de precizeco estas tro granda por postuli.Ĉi tiu artikolo montras kiel tio aspektas en praktiko - la instrumentoj, la homoj, kaj la normoj malantaŭ ĉiu mezurraporto, kiun ni sendas.
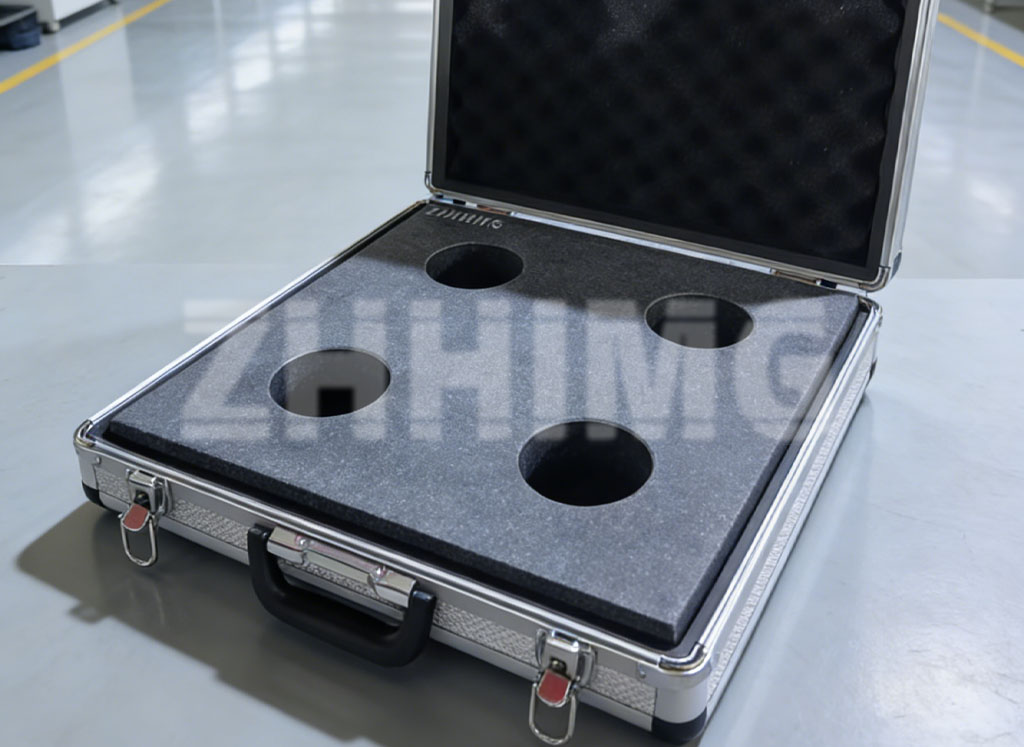
Referenca plato el ZHHIMG® granito en sia transportujo - eĉ la pakaĵo de mezurartefakto estas desegnita por protekti la geometrion interne.
Instrumentaro Spurebla al Naciaj Metrologiaj Institutoj
Mezurado estas senchava nur kiam ĝi estas spurebla. La inspektejoj de ZHHIMG® estas ekipitaj per aro da mondnivelaj metrologiaj instrumentoj - elektronikaj niveloj kaj inklinosistemoj deWYLER, altprecizaj longo- kaj formo-mezuriloj deMahr, kajRenishaw-laseraj interferometrojpor pozicia precizeco kaj rekteckontrolo de finitaj maŝinsistemoj.
Ĉiu el ĉi tiuj instrumentoj sekvas kalibran ĉenon, kiu spuras reen al naciaj metrologiaj institutoj. Praktike, tio signifas, ke kiam ni donas al vi raporton pri plateco por granita plato, la nombro sur la paĝo ne estas "nia opinio pri plateco" - ĝi estas plateco esprimita en unuoj, kiujn nacia normlaboratorio rekonus. Klientoj, kiuj volas la plenan amplekson de nia mezurkapablo, povas revizii nian...granitaj mezurinstrumentojvicigo.
Kial Ekipaĵo Sole Ne Sufiĉas
Altvaloraj instrumentoj difinas la limon de tio, kio povas esti kontrolita - sed ili mem ne produktas ebenajn surfacojn. Tiu tasko apartenas al kombinaĵo de maŝinoj, medio kaj, ĉefe, homoj.
La lapintaj metiejoj de ZHHIMG® estas gvidataj de metiistoj kunpli ol tridek jaroj da sperto pri manlapadoIlia kapablo fariĝis legenda inter vizitantaj klientoj: unu el niaj majstraj lapistoj povas movi fingron laŭlonge de granita surfaco, aŭ legi la konduton de nivelo sub plato, kaj antaŭdiri deviojn de plateco, kiujn instrumentoj poste konfirmas kun rimarkinda kongruo. Klientoj ŝercas, ke li estas"migranta elektronika nivelo"– kaj la ŝerco estas nur duone ŝerco.
Mana lekado je mikrona kaj submikrona nivelo
La fina plateco de alt-preciza granitsurfaco atingiĝas per mana laponado: abrazia ŝlimo, referenca ilo, kaj miloj da mezuritaj trairoj. La majstro legas la surfacon tra la mezurdatumoj, decidas kie la sekva mikroskopa kvanto de materialo devas defali, kaj prilaboras la regionon per kontrolitaj movoj. Poste la instrumentoj mezuras denove - elektronikaj niveloj trans diagonalaj vojoj, aŭtokolimatoroj laŭ la longa akso, ripetataj ĝis la erarmapo konverĝas.
Jen la esenco dehoma-maŝina sinergio:
- La maŝinoforigas materialon antaŭvideble kaj tenas geometrion super grandaj areoj;
- La mezursistemo– WYLER, Mahr, Renishaw – transformas geometrion en nombrojn;
- La metiistointerpretas la nombrojn kaj fermas la finan frakcion de mikrono, kiun neniu aŭtomatigita procezo ankoraŭ povas atingi tiel ekonomie sur grandaj liberformaj surfacoj.
La rezulto estas laĉita surfaco, kie la lasta korekto povas esti pli malgranda ol la ondolongo de videbla lumo - efektivigita per manoj gvidataj de tridek jaroj da padronrekono, konfirmita per instrumentoj spureblaj al naciaj normoj.
Kvalitkontrolo Konstruita laŭ DIN, ASME kaj GGG-P-463C-78
Talento kaj instrumentoj devas ankoraŭ respondi al skribaj normoj. La kvalitkontrolaj proceduroj de ZHHIMG® estas strukturitaj ĉirkaŭ la ĉefaj mondaj precizecaj normoj pri granito:
- Germanaj DIN-normoj (inkluzive de DIN 876)– la referenco por klasifiko de gradoj, platecaj tolerancoj kaj konfirmmetodoj vaste uzataj tra eŭropaj provizĉenoj de originalaj ekipaĵoproduktantoj;
- Amerikaj ASME-normoj kaj federacia specifo GGG-P-463C-78– regante precizecajn gradojn de surfacplatoj, inspektajn metodojn kaj rekalibrajn intervalojn por la nordamerika merkato;
- JIS kaj aliaj naciaj normoj– aplikata kiam la akceptokriterioj de kliento sekvas ties propran hejman reĝimon.
Ĉiu preta plato kaj asembleo estas sendita kun mezurraporto, kiu deklaras la aplikitan normon, la uzitajn instrumentojn, la mediajn kondiĉojn dum la mezurado kaj la mezuritajn rezultojn. Kiam necese, triaparta kalibrado povas esti aranĝita, por ke la raporto havu plian tavolon de sendependeco. Nia plenakalibrado kaj inspektadola laborfluo estas dokumentita kaj malfermita al klienta revizio.
La Kulturo: Precizeco Akceptas Neniujn Mallongigojn
Kio tenas ĉi tiun sistemon kune ne estas iu ajn unuopa instrumento aŭ iu ajn unuopa mastro. Ĝi estas komuna funkcianta kulturo kun tri reguloj:
- Mezuru tion, kion vi sendas.Neniu granita komponanto forlasas la fabrikon sen propraj mezurdatumoj, prenitaj sub kontrolitaj kondiĉoj.
- Fidu la instrumenton, kontrolu la instrumenton.Kalibraj intervaloj estas devigitaj, kaj referencaj artefaktoj estas kruckontrolitaj inter instrumentoj, por ke drivo estu kaptita antaŭ ol ĝi povas kaŝiĝi en produkto.
- Se vi dubas, re-kovru.Plato, kiu estas 0,5 µm ekster la toleremo, ne estas "sufiĉe proksima" - ĝi reiras al la laptablo. En preciza laboro, esti preskaŭ ĝusta estas alia maniero esti malĝusta.
Kion Ĉi Tio Signifas por Aĉetantoj
Kiam vi fontasgranita surfacoplato, aerlageran gvidilon aŭ specialan metrologian strukturon de ZHHIMG®, vi aĉetas pli ol nur ŝtonon. Vi aĉetas spureblan mezurĉenon, kvalitsistemon konforman al DIN kaj ASME/GGG-P-463C-78, kaj metiistojn, kies manoj povas fari tion, kion iliaj instrumentoj povas kontroli - kaj kiuj rifuzas lasi la interspacon inter tiuj du aferoj iam ajn fariĝi demandosigno.
Sendu al ni vian toleremon, vian referencan normon kaj vian partdesegnaĵon.Nia metrologia teamo respondos kun la mezurplano, la instrumentoj uzotaj kaj la grado, kiun ni povas garantii - antaŭ ol iu ajn ŝtono estas tranĉita.
Afiŝtempo: 20-a de septembro 2026