
En la integriĝa stadio de ultra-precizecaj ekipaĵoj, la malsukceso de multaj mezursistemoj atingi la atendatan finan precizecon ne estas kaŭzita de nesufiĉa precizeco de individuaj komponantoj, sed de akumulaj devioj kontinue supermetitaj dum la muntado de pluraj partoj. La tradicia metodo aparte prilaboras la bazon, la relmuntajn sidlokojn kaj la poziciajn referencblokojn, kaj poste kunmetas ilin per rigliloj. Eraroj en plateco kaj pozicia toleremo de ĉiu junta surfaco estos transdonitaj tavolo post tavolo, kaj fine plifortigitaj je la tuta maŝinnivelo, kio grave influas la rezultojn de koordinata mezurado, optika skanado kaj preciza detekto. La kerna ideo de integraj maŝinadaj alt-precizecaj mezurplatformoj estas rompi la erartransdonan ĉenon de dividita maŝinado. ZHHIMG reduktas muntadajn akumulajn erarojn ĉe la fonto per integra substratformado kaj unu-aranĝa integra fajna muelada teknologio, provizante malalt-deviajn referencportilojn por preciza ekipaĵo.
La kerna avantaĝo de integra maŝinado kuŝas en reduktado de la nombro de kunigaj surfacoj. Dividita strukturo konsistas el pluraj sendependaj komponantoj. Ĉiu splisado enkondukas novajn erarfontojn: konvenaj interspacoj inter platoj, neegala antaŭstreĉa forto de fiksiloj, kaj mikrodeformado post streĉliberigo de partoj formos kaskadajn deviojn. La integra platformo uzas unuopan blokon de alt-denseca substrato por la ĝenerala maŝinado kaj forigas nenecesajn splisajn interfacojn. La bazo, poziciigaj referencoj kaj modulaj muntaj surfacoj estas integrite formitaj sur unu krudaĵo. Fidante je la bonega struktura stabileco de ZHHIMG® nigra granito, la interna streĉo de la tuta ŝtono estas plene streĉmalpezigita, kaj ĝi ne deformiĝos malrapide post kunigo kiel plurpecaj splisitaj partoj. Aldone al granitaj solvoj, integraj substrataj opcioj kiel ceramikaĵoj, mineralaj fandaĵoj kaj UHPC estas haveblaj por malpezaj kaj specialaj ŝarĝscenaroj por balanci rigidecon kaj malaltan deformadon.
La kontinua maŝinada procezo kun unufoja fiksado ŝlosas la pozician rilaton inter pluraj referencoj. En dividita maŝinado, ĉiu parto devas esti poziciigita sur la maŝino aparte. Ĉiu fiksado generos novajn poziciajn erarojn. Post ripeta fiksado, estas malfacile garantii la relativan pozician precizecon inter referencoj. Por la integra maŝinada solvo, frezado kaj muelado de ĉiuj ŝlosilaj referencaj surfacoj, muntaj truogrupoj kaj poziciaj kaneloj de la platformo estas kompletigitaj per la sama aro de iloj kaj unufoja fiksado. Ĉu temas pri la bazo de longvojaĝa linia motora glita tablo, aŭ la tuta maŝinbazo por AOI optika inspektado kaj CMM-koordinataj mezurmaŝinoj, ĉiuj muntaj trajtoj sur la platformo dividas la saman originalan referencan koordinatan sistemon. La geometriaj tolerancoj de truopozicioj kaj bazaj surfacoj ne plu estos ĝenataj de ripeta malmuntado kaj muntado. Grandaj integraj komponantoj povas esti prilaboritaj per la grandvojaĝa CNC-ekipaĵo de la kompanio por plenumi la integrajn formadajn postulojn de 20-metraj ultralongaj unuopaj pecoj kaj eviti devigan sekcian splisadon de longaj platformoj.
Integra formado ne signifas ignori muntadajn postulojn, sed rekonstrui muntadan logikon kaj simpligi la surlokan integrigan laborkvanton. Multaj klientoj konfuzas "integran platformon" kun "ne-kunmetebla platformo". La integra platformo retenas normigitajn altprecizajn muntajn interfacojn. Fotiloj, liniaj motoroj, optikaj kradoj kaj movaj moduloj povas esti rekte fiksitaj sur la integre formita referencsurfaco sen aldonaj transiraj platoj kaj adaptilaj bazoj. Malpli da adaptilpartoj signifas malpli da erarligiloj. Antaŭinspektado kaj antaŭmuntada konfirmo estas kompletigitaj en laborejo kun konstanta temperaturo, konstanta humideco kaj senpolvo por kontroli la geometrian precizecon de ĉiuj muntaj referencoj anticipe. Klientoj bezonas nur simplan vicigon kaj fiksadon surloke, multe reduktante duarangajn deviojn kaŭzitajn de surloka komisiado. La ŝokorezista strukturo kaj silenta levsistemo de la laborejo certigas, ke grandaj integraj komponantoj ne estos ĝenataj de mikrovibrado dum prilaborado, transportado kaj inspektado, protektante la precizajn referencsurfacojn, kiuj estis finitaj. 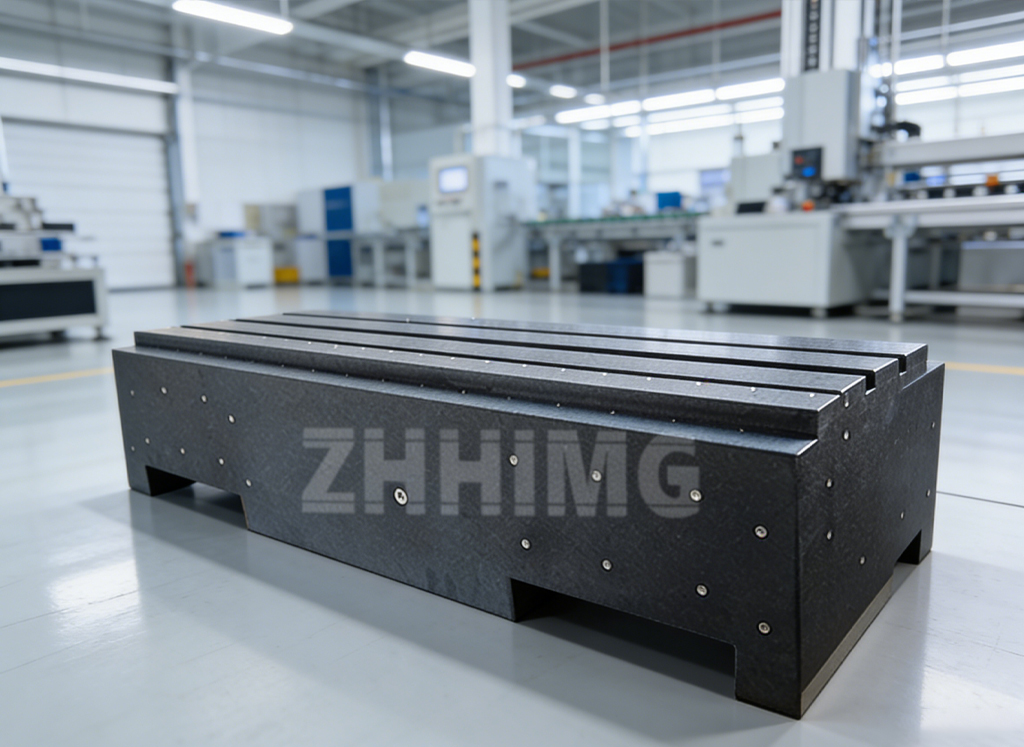
Plenĉena metrologia inspektado kontrolas la referencan konsistencon de integraj platformoj. Integraj komponantoj estas grandaj kaj riĉaj je funkcioj, alportante pli altan detektan malfacilecon ol malgrandaj mezuriloj. Kompleta aro de spureblaj precizaj mezuriloj devas esti adoptita. ZHHIMG uzas importitajn mezurilojn kiel laserajn interferometrojn, elektronikajn nivelojn kaj mikrometrajn mezurilojn por plenumi plenan skanadan inspektadon de la tuta laborsurfaco kaj ĉiuj muntaj trajtoj de integraj platformoj laŭ tutmondaj metrologiaj normoj inkluzive de DIN, ASME kaj GB, por konfirmi, ke la geometria precizeco de ĉiuj referencoj estas sub la sama koordinatsistemo kaj ne ekzistas kaŝitaj devioj. Teknikistoj kun jardekoj da muelada sperto antaŭdiras ŝanĝojn en materiala streso dum la maŝinada stadio, zorge kontrolas la maljuniĝajn kaj muelajn procedurojn de integraj krudmaterialoj, kaj stabile kontrolas la ĝeneralan platecon kaj pozician toleremon je nanometraj kaj mikrometraj niveloj.
Integraj mezurplatformoj estas vaste aplikataj en semikonduktaĵa inspektado, preciza lasera ekipaĵo, nova energia detekto, altprecizaj XY-movaj platformoj kaj aliaj scenaroj. Aliĝante al la entreprena filozofio de malfermiteco, novigado kaj integreco, ZHHIMG kontinue optimumigas integran formadteknologion per teknika kunlaboro kun tutmondaj universitatoj kaj metrologiaj institucioj. Reduktante splisitajn strukturojn kaj eliminante erarojn pro ripeta fiksado, akumulaj muntaj devioj estas minimumigitaj plejeble. Ĝi ebligas vere realigi la dezajnan precizecon de la tuta aro de preciza ekipaĵo, helpante klientojn redukti la malfacilecon de la komisiado de la tuta maŝino kaj plibonigi la longdaŭran funkcian stabilecon de la ekipaĵo.
Afiŝtempo: 28-a de septembro 2026